Thiết kế hệ thống hút khói hàn là hạng mục mà nhiều chủ xưởng cơ khí chỉ nghĩ tới sau khi công nhân bắt đầu ho, cay mắt, khói hàn ám đen mái tôn và đoàn kiểm tra môi trường lao động yêu cầu khắc phục. Khói hàn là hỗn hợp hạt siêu mịn kim loại và khí độc như oxit sắt, mangan, crom, niken, ozone, CO, sinh ra liên tục ở mọi vị trí hàn MIG/MAG, hàn que, hàn hồ quang chìm và cắt plasma. Nếu chỉ lắp vài quạt thông gió trên mái, khói vẫn đi qua vùng thở của thợ hàn trước khi thoát ra. Bài viết do kỹ sư VMSTEEL biên soạn, phân tích cách xác định nguồn phát thải, chọn giữa hút tại nguồn và thông gió tổng thể, tính lưu lượng, bố trí chụp hút, đường ống, thiết bị lọc, cấp gió bù và các lưu ý kết cấu, PCCC, giúp quý công ty đưa hạng mục này vào thiết kế nhà xưởng cơ khí ngay từ đầu, thay vì cải tạo tốn kém về sau.
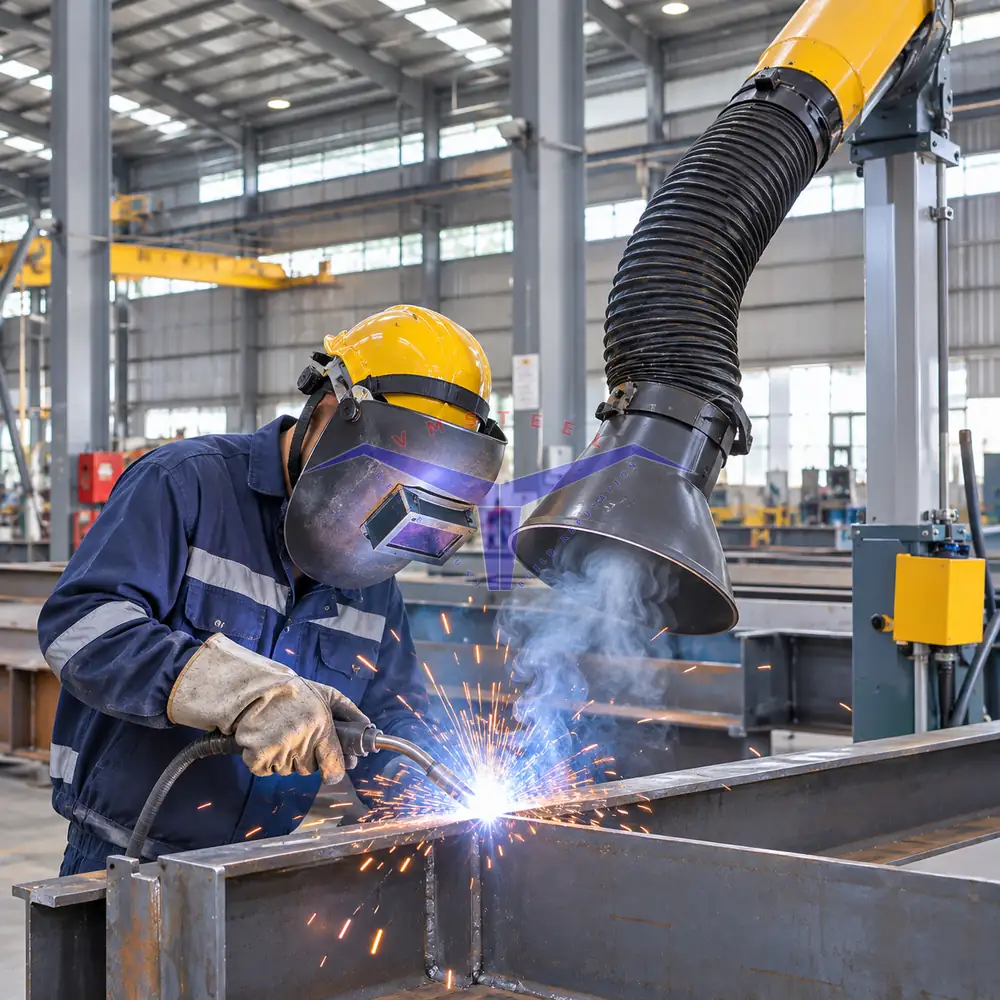
Khói Hàn Nguy Hiểm Thế Nào Và Vì Sao Nhà Xưởng Cơ Khí Phải Thiết Kế Hút Riêng
Trước khi nói đến quạt và đường ống, cần hiểu đúng đối tượng cần kiểm soát. Khói hàn không giống bụi thông thường, vì phần lớn hạt có kích thước dưới 1 µm, lơ lửng rất lâu và đi sâu vào phổi.
Thành Phần Khói Hàn Theo Từng Phương Pháp Hàn
Hàn thép carbon bằng dây đặc tạo chủ yếu hạt oxit sắt kèm một lượng mangan nhỏ. Hàn que bazơ và dây lõi thuốc sinh nhiều khói và có thêm florua. Hàn inox phát sinh crom hóa trị sáu và niken, là nhóm độc tính cao nhất. Hàn nhôm phát sinh ozone đáng kể. Cắt plasma và cắt oxy-gas tạo khói dày, nhiệt độ cao, thường kèm nitơ oxit. Vì vậy cách tiếp cận đúng là liệt kê các phương pháp hàn, loại vật liệu và cường độ làm việc trước khi chọn giải pháp hút.
Cơ Sở Pháp Lý Và Giới Hạn Tiếp Xúc Cần Đối Chiếu
Tại Việt Nam, giá trị giới hạn tiếp xúc cho phép của các yếu tố hóa học tại nơi làm việc được quy định trong QCVN 03:2019/BYT, trong đó có mangan, crom, niken và các hợp chất liên quan. Các giá trị này thấp, thường tính bằng phần mười hoặc phần trăm mg/m³, nên không thể đáp ứng bằng thông gió pha loãng đơn thuần. Vi khí hậu nơi làm việc đối chiếu QCVN 26:2016/BYT. Quý công ty cần kiểm tra trực tiếp văn bản hiện hành và kết quả quan trắc môi trường lao động định kỳ để biết mức thực tế tại từng vị trí hàn.
Hậu Quả Khi Không Có Hệ Thống Hút Chuyên Dụng
Ngoài rủi ro sức khỏe cho người lao động, khói hàn phát tán còn gây ố bẩn vật liệu cách nhiệt, làm đen mặt trong mái, bám lên đèn, cảm biến, thiết bị điện và ảnh hưởng tới chất lượng sơn. Khách hàng nước ngoài khi audit nhà máy cơ khí cũng thường đưa việc kiểm soát khói hàn vào hạng mục đánh giá môi trường làm việc.
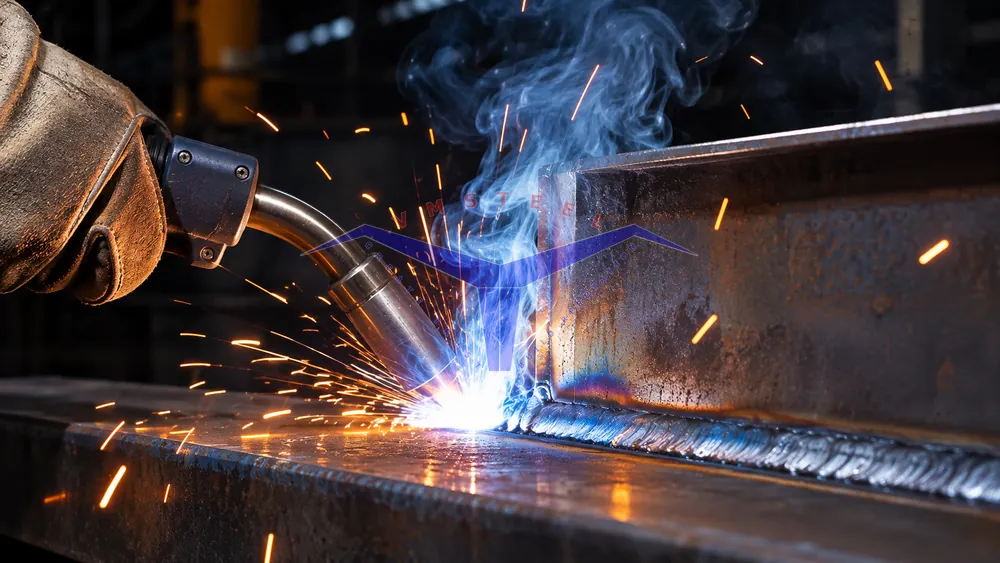
Nguyên Tắc Thiết Kế: Hút Tại Nguồn Trước, Thông Gió Tổng Thể Sau
Nguyên tắc kỹ thuật quan trọng nhất là ưu tiên bắt khói ngay tại điểm phát sinh, rồi mới dùng thông gió chung để pha loãng lượng còn sót lại. Đảo ngược thứ tự này là sai lầm phổ biến nhất.
Ba Cấp Độ Kiểm Soát Khói Hàn
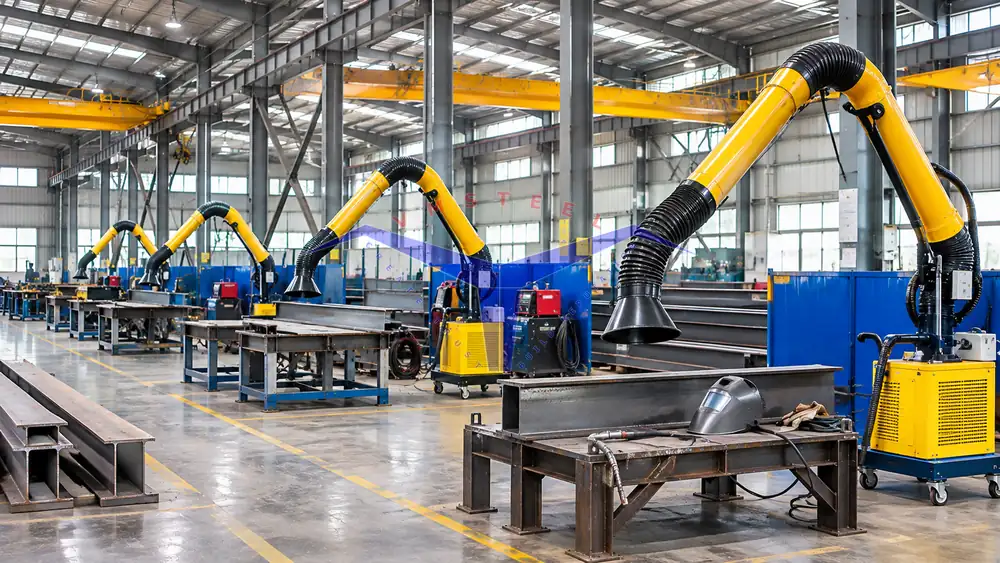
Cấp một là hút tại nguồn bằng chụp hút di động, tay hút linh hoạt, bàn hàn có hút hoặc súng hàn tích hợp hút. Cấp hai là hút cục bộ theo khu vực bằng chụp hút treo hoặc buồng hàn. Cấp ba là thông gió tổng thể bằng quạt hút mái, cửa mái thông gió và cấp gió bù. Một thiết kế tốt kết hợp cả ba cấp, trong đó cấp một và hai gánh phần lớn tải khói.
Chọn Giải Pháp Theo Mô Hình Sản Xuất
Xưởng hàn chi tiết nhỏ, vị trí cố định thường dùng bàn hàn có hút. Xưởng gia công kết cấu thép cỡ lớn, vị trí hàn thay đổi theo sản phẩm, phù hợp tay hút di động có đế từ. Dây chuyền hàn robot dùng buồng che kín có hút. Khu hàn tự động hồ quang chìm thường dùng chụp hút cục bộ gần đầu hàn. Thiết kế cần bám theo bản bố trí công đoạn, vì vậy nên đối chiếu với nguyên tắc bố trí máy móc thiết bị trong xưởng để gom các vị trí hàn thành cụm, giảm chiều dài ống và số điểm hút.
Vì Sao Không Thể Chỉ Dựa Vào Quạt Mái
Quạt hút mái hoạt động theo nguyên lý pha loãng và đẩy khí nóng lên cao. Khói hàn nóng bốc lên đi ngang qua vùng thở của thợ hàn rồi tản trong cả không gian xưởng, khiến nồng độ ở khu vực làm việc vẫn cao. Chỉ khi hút tại nguồn thì nồng độ tại vùng thở mới giảm đáng kể.
Tính Lưu Lượng Và Chọn Chụp Hút Cho Từng Vị Trí Hàn
Lưu lượng hút quyết định hiệu quả bắt khói và cũng quyết định công suất quạt, tiết diện ống và điện năng vận hành, nên cần tính theo từng loại chụp hút thay vì ước lượng chung.
Tốc Độ Bắt Khói Tại Miệng Hút
Chụp hút phải tạo được tốc độ gió đủ lớn tại vị trí phát sinh khói để kéo khói vào miệng hút mà không làm lệch khí bảo vệ của hồ quang. Giá trị tham khảo thường dùng trong tính toán thông gió cục bộ cho hàn là khoảng 0,5 m/s tại điểm hàn, còn tốc độ trong ống nhánh thường chọn khoảng 12 đến 18 m/s để khói không lắng trong ống. Tốc độ bắt khói quá cao sẽ thổi bay khí bảo vệ, gây rỗ khí mối hàn, nên cần cân đối giữa chất lượng mối hàn và khả năng hút.
Lưu Lượng Tham Khảo Cho Các Dạng Chụp Hút
| Dạng chụp hút | Lưu lượng tham khảo (m³/h) | Phạm vi áp dụng |
|---|---|---|
| Tay hút di động đường kính 150 mm | 800 đến 1.200 | Hàn kết cấu, vị trí thay đổi |
| Bàn hàn có hút sau/đáy | 1.500 đến 3.000 theo diện tích bàn | Hàn chi tiết nhỏ, cố định |
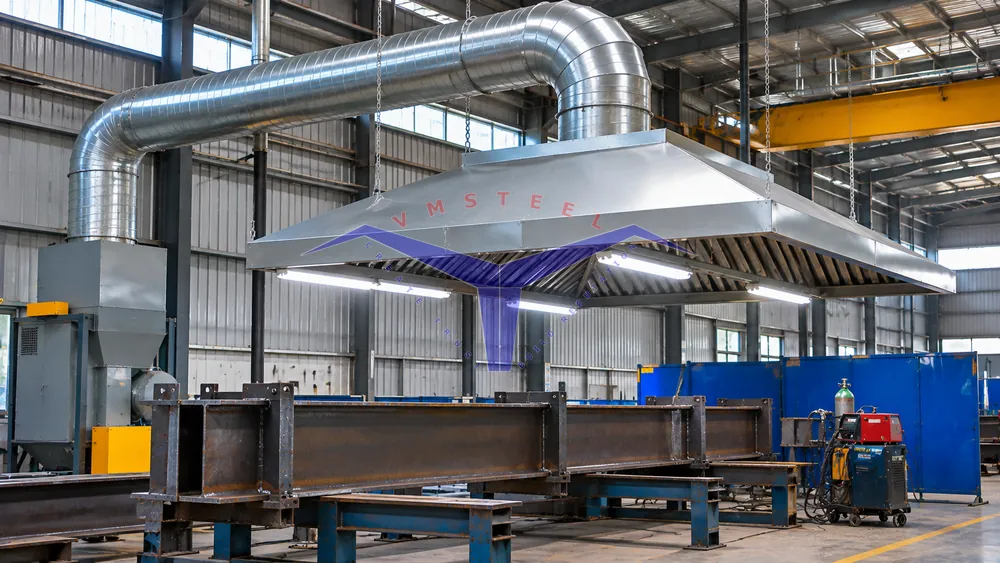
| Chụp hút treo trên khu hàn | 3.000 đến 6.000 theo kích thước chụp | Hàn dầm, cột, vị trí cố định lớn |
| Buồng hàn robot | Tính theo tốc độ gió qua cửa buồng | Dây chuyền hàn tự động |
| Súng hàn tích hợp hút | 50 đến 100 mỗi súng, áp suất âm cao | Hàn MIG/MAG thủ công |
Các giá trị trong bảng chỉ để dự toán sơ bộ. Lưu lượng chính thức phải được kỹ sư thông gió tính theo bản vẽ vị trí hàn, loại chụp và đường ống thực tế.
Hệ Số Đồng Thời Khi Hàn Nhiều Vị Trí
Không phải mọi vị trí hàn đều làm việc cùng lúc. Với hệ thống tập trung, lưu lượng quạt chính chọn theo số vị trí hàn đồng thời nhân hệ số dự phòng, kèm van điều chỉnh hoặc van điện từ ở mỗi nhánh để đóng các nhánh không dùng. Thiết kế đúng hệ số đồng thời giúp giảm công suất quạt đáng kể so với tính tất cả vị trí chạy cùng lúc.
Đường Ống, Quạt Và Thiết Bị Lọc Khói Hàn
Sau khi chốt lưu lượng, phần đường ống, quạt và bộ lọc quyết định độ ổn định và chi phí vận hành lâu dài của hệ thống.
Cấu Hình Hút Tập Trung Hay Thiết Bị Hút Di Động
Hệ tập trung gồm mạng ống chính, các nhánh, một quạt và một bộ lọc lớn đặt ngoài xưởng hoặc trên sàn kỹ thuật. Ưu điểm là tiếng ồn trong xưởng thấp, bảo trì tập trung, nhưng đầu tư ban đầu cao và khó mở rộng. Thiết bị hút lọc di động tích hợp quạt và lọc ngay tại vị trí hàn phù hợp xưởng nhỏ, vị trí hàn thay đổi liên tục, đầu tư thấp nhưng ồn hơn và cần bảo trì nhiều bộ lọc nhỏ. Xưởng lớn thường kết hợp cả hai: hệ tập trung cho khu hàn cố định và thiết bị di động cho khu thay đổi.
Vật Liệu Ống Và Cách Đi Ống Trong Kết Cấu Thép
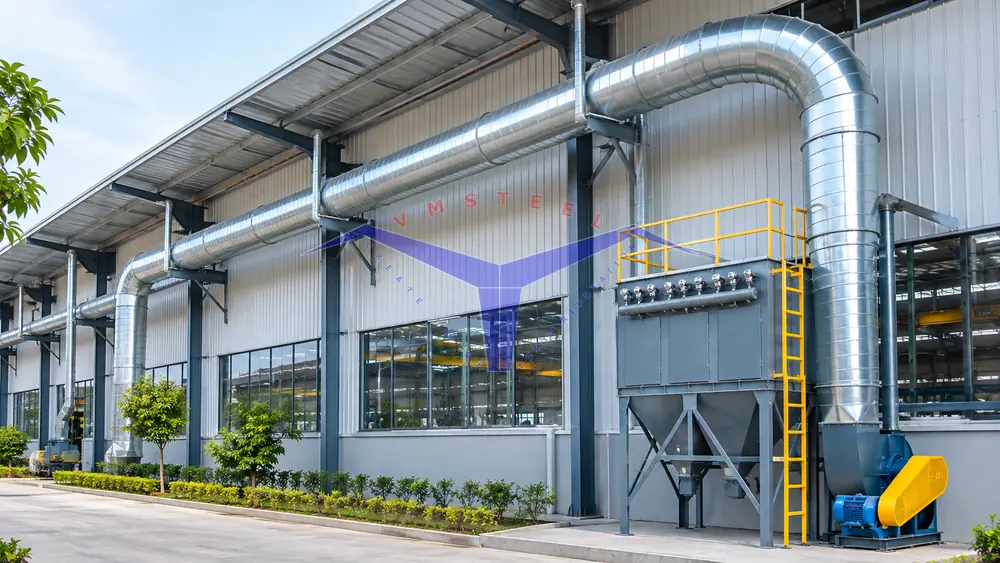
Ống hút khói hàn thường dùng thép mạ kẽm hoặc inox, ống xoắn hoặc ống tròn hàn có mặt bích, tránh dùng ống mềm dài vì tổn thất áp lớn. Ống phải được treo vào kết cấu thép thông qua các giá đỡ có tính toán tải trọng, vì ống chính lớn chứa khói nặng cộng trọng lượng ống có thể tạo tải đáng kể lên xà gồ và dàn mái. Khi thiết kế kết cấu thép, cần dành sẵn vị trí giá đỡ, cửa vệ sinh và đường đi ống để không phải khoan hàn bổ sung gây phá lớp sơn chống ăn mòn.
Bộ Lọc Cartridge Và Xử Lý Khí Thải
Khói hàn mịn thường được xử lý bằng bộ lọc cartridge phủ màng, lọc tĩnh điện hoặc lọc túi vải, có cơ chế rung hoặc xung khí nén để làm sạch bụi bám. Bộ lọc cần có cảnh báo chênh áp để biết khi nào thay lõi. Hệ thống dùng xung khí nén cần nối với mạng hệ thống khí nén nhà xưởng cơ khí với áp suất và độ khô phù hợp. Tùy mức độ phát thải và quy định địa phương, khí sau lọc có thể thải ra ngoài hoặc tuần hoàn về xưởng. Phương án tuần hoàn phải có lọc cấp hai và quan trắc nồng độ để đảm bảo an toàn.
Thông Gió Tổng Thể, Cấp Gió Bù Và Vi Khí Hậu Trong Xưởng
Hệ thống hút tại nguồn lấy đi một lượng không khí lớn khỏi xưởng, nên phải có đường cấp không khí bù tương ứng, nếu không xưởng sẽ rơi vào trạng thái áp suất âm.
Cấp Gió Bù Để Hệ Thống Hút Làm Việc Đúng
Khi không có gió bù, cửa ra vào bị hút khó đóng, gió lùa mạnh, lưu lượng thực tế của chụp hút giảm so với thiết kế và quạt chạy quá tải. Gió bù nên được cấp thấp, tốc độ nhỏ, tránh thổi trực tiếp vào hồ quang và vùng thở của thợ hàn. Có thể bố trí cửa cấp gió có lưới lọc dọc tường hoặc dùng cụm cấp gió tươi có lọc ở khu hàn.
Phối Hợp Với Thông Gió Tự Nhiên Và Làm Mát
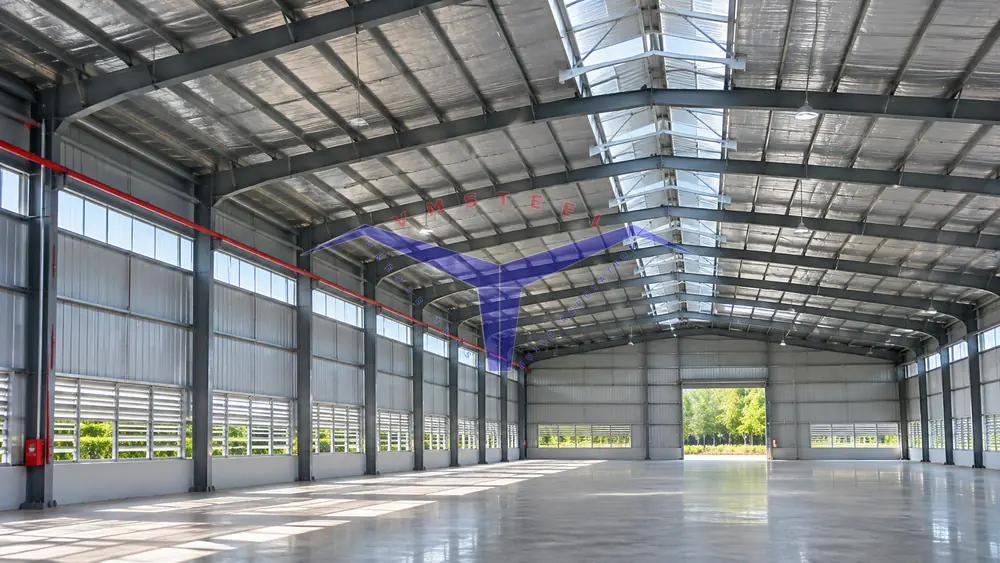
Mái nhà xưởng thép tiền chế có thể bố trí cửa mái thông gió để thoát nhiệt và khói còn lại. Bài toán làm mát nhà xưởng cũng phải tính chung với hút khói hàn, vì lưu lượng hút lớn kéo theo khí nóng từ ngoài vào nếu không kiểm soát đường cấp. Có thể tham khảo thêm bài thiết kế thông gió làm mát nhà xưởng để chọn giải pháp phù hợp với khí hậu và quy mô.
Vi Khí Hậu Và Tiếng Ồn Của Hệ Thống Hút
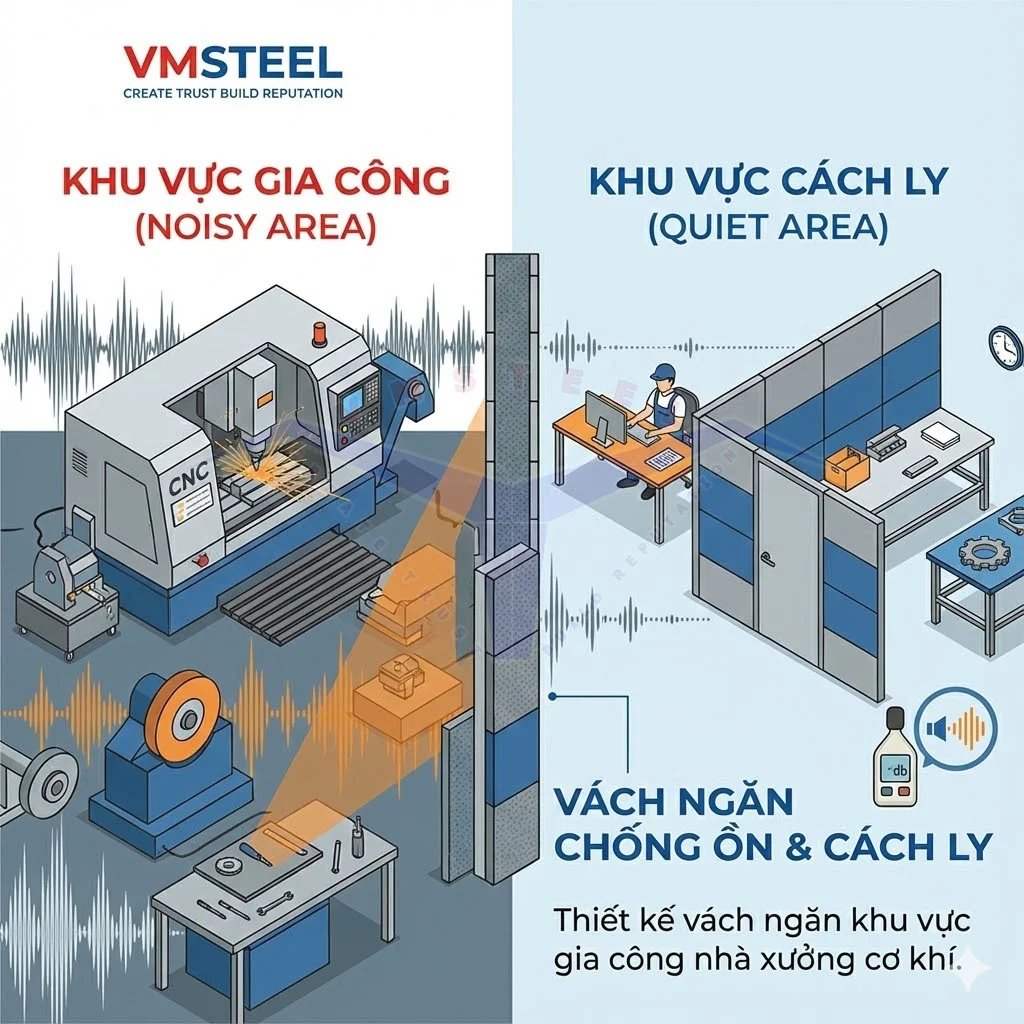
Quạt công suất lớn, ống tốc độ cao và bộ lọc xung khí tạo tiếng ồn đáng kể. Quạt tập trung nên đặt ngoài khu thợ làm việc, gắn giảm chấn và bọc cách âm đường ống khi cần. Nếu xưởng đã có yêu cầu giảm ồn, nên đối chiếu với giải pháp chống ồn nhà xưởng cơ khí để phối hợp vị trí đặt quạt, vách ngăn và cách ly rung.
An Toàn Cháy Nổ, Điện Và Kết Cấu Khi Lắp Hệ Thống Hút Khói Hàn
Hệ thống hút khói hàn tiếp xúc trực tiếp với tia lửa, bụi kim loại và nhiệt, nên các yêu cầu an toàn phải được thiết kế từ đầu.
Phòng Cháy Trong Đường Ống Và Bộ Lọc
Tia lửa hàn bị hút vào đường ống có thể làm cháy lõi lọc, đặc biệt khi hút lẫn bụi mài hoặc bụi nhôm, magiê. Cần bố trí bẫy tia lửa hoặc ngăn hút bụi mài chung với khói hàn, dùng vật liệu lọc chống cháy và có cửa xả áp theo khuyến nghị nhà sản xuất. Tuyệt đối không hút chung khói hàn với hơi dung môi sơn vào cùng một bộ lọc. Các yêu cầu PCCC của công trình cần được đối chiếu QCVN 06:2022/BXD và hồ sơ thẩm duyệt theo quy định hiện hành.
Điện Động Lực Và Điều Khiển
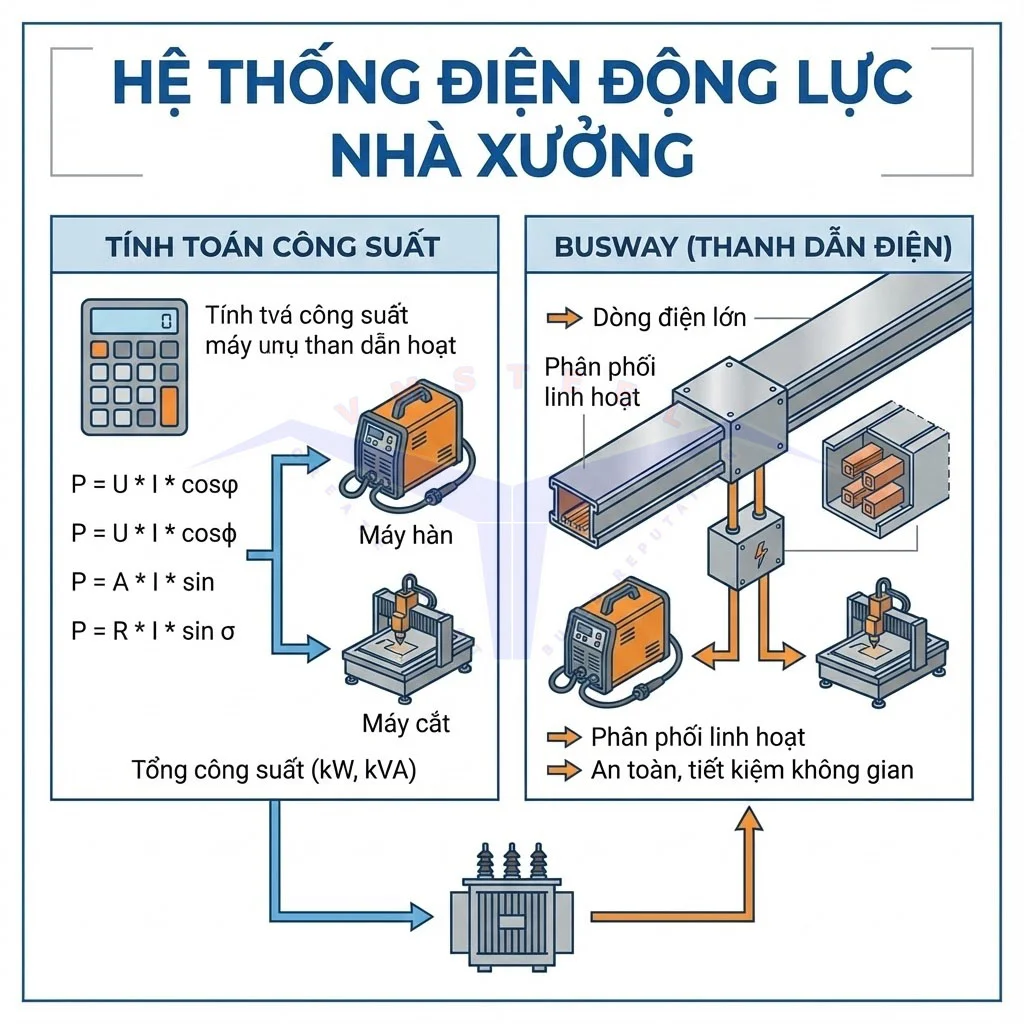
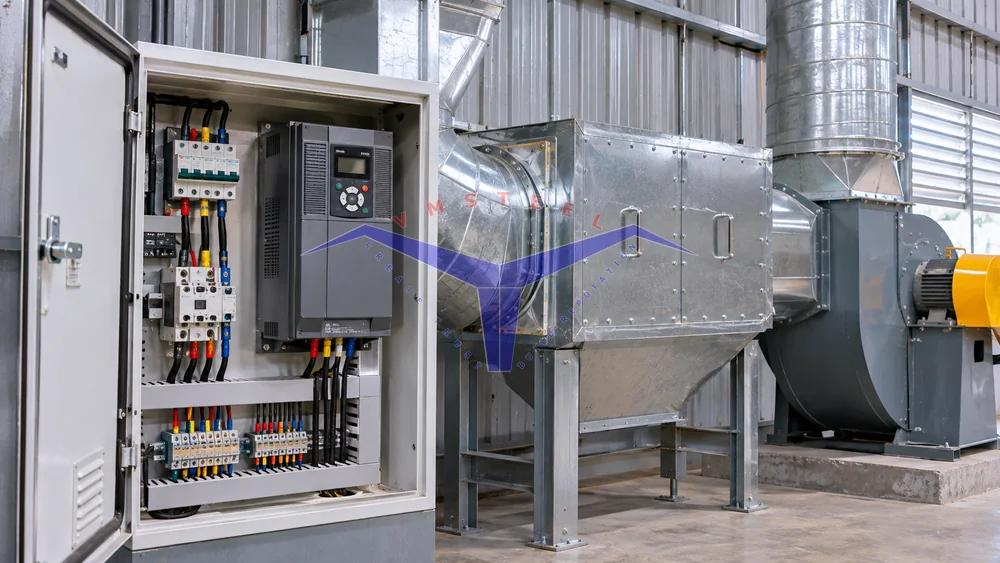
Quạt hút công suất lớn là phụ tải điện đáng kể, nên cần đưa vào bảng tính phụ tải ngay từ đầu. Quý công ty có thể xem thêm cách xác định phụ tải trong bài tính công suất điện động lực nhà xưởng cơ khí. Biến tần giúp điều chỉnh lưu lượng theo số vị trí hàn đang chạy, tiết kiệm điện và giảm ồn. Hệ điều khiển nên liên động van nhánh với công tắc ở từng vị trí hàn để quạt chỉ chạy khi cần.
Bảo Trì, Vệ Sinh Và Kiểm Tra Định Kỳ
Hệ thống phải có lịch kiểm tra chênh áp lõi lọc, vệ sinh ống, đo lại tốc độ gió tại chụp hút và quan trắc môi trường lao động. Thiết kế nên chừa sẵn lối tiếp cận bộ lọc và quạt để việc thay lõi không phải dừng cả xưởng.
Quy Trình Triển Khai Và Những Lỗi Thường Gặp Khi Thiết Kế Hút Khói Hàn
Phần cuối tổng hợp trình tự làm việc hợp lý và các sai sót mà VMSTEEL thường gặp khi rà soát hồ sơ của chủ đầu tư.
Trình Tự Thiết Kế Gợi Ý
Trước hết lập bảng các vị trí hàn gồm phương pháp, vật liệu, cường độ và thời gian làm việc. Tiếp theo chốt chiến lược hút tại nguồn, chọn dạng chụp, tính lưu lượng từng nhánh và hệ số đồng thời. Sau đó thiết kế mạng ống, quạt, bộ lọc, đường cấp gió bù. Cuối cùng phối hợp với kết cấu thép, điện, PCCC và ước tính chi phí vận hành. Việc phối hợp sớm giúp kết cấu thép chừa sẵn giá treo, móng đặt quạt và lỗ xuyên tường.
Sáu Lỗi Phổ Biến
Thứ nhất là chỉ lắp quạt mái mà không hút tại nguồn. Thứ hai là chọn chụp hút quá xa mối hàn, hiệu quả bắt khói thấp. Thứ ba là bỏ qua gió bù khiến lưu lượng thực tế sụt giảm. Thứ tư là dùng ống mềm dài, nhiều co gấp, tổn thất áp quá lớn. Thứ năm là không tính tải ống lên kết cấu mái. Thứ sáu là không có kế hoạch thay lõi lọc và quan trắc định kỳ, làm hệ thống xuống cấp nhanh.
Khi Nào Nên Đưa Hút Khói Hàn Vào Hồ Sơ Thiết Kế Nhà Xưởng
Câu trả lời là ngay từ giai đoạn nhiệm vụ thiết kế, cùng lúc với bố trí máy móc và phụ tải điện. Bổ sung sau khi xưởng đã dựng thường phải khoan, hàn thêm giá đỡ trên kết cấu đã sơn, mất mặt bằng và gây gián đoạn sản xuất.
Tóm lại, hệ thống hút khói hàn hiệu quả cho nhà xưởng cơ khí dựa trên ba trụ cột: hút tại nguồn bằng chụp hút phù hợp từng vị trí hàn, tính lưu lượng cùng gió bù và hệ số đồng thời, và phối hợp sớm với kết cấu thép, điện, PCCC. Các thông số trong bài chỉ mang tính tham khảo và cần kỹ sư thông gió xác nhận theo từng dự án. Để xem đầy đủ cách tổ chức một xưởng cơ khí từ móng, sàn, điện đến môi trường làm việc, mời quý công ty đọc bài tổng hợp thiết kế nhà xưởng cơ khí và trang tầng trên thiết kế nhà xưởng của VMSTEEL.